배터리 셀 제조 공정은 크게 전극 공정, 조립 공정, 활성화(화성) 공정의 3단계로 나뉜다. 이 글은 이차전지 공정 순서를 처음 접하는 독자를 위해 믹싱부터 디개싱까지의 흐름을 정리하고, 단계마다 걸린 특허의 형식과 공정 특허가 공장 밖의 셀에 미치는 영향을 풀어 본다.
① 무엇이 화제인가
셀 한 개는 ‘전극 공정 → 조립 공정 → 활성화 공정’ 순서로 만들어지고, 특허는 코팅부터 활성화까지 마디마다 걸려 있다. 특히 물건을 생산하는 방법의 특허는 그 방법으로 만든 셀의 판매·수입에까지 효력이 미칠 수 있어, 공정 특허를 ‘공장 안의 문제’로만 볼 수 없다.
업계 상황부터 보자. 리튬이온전지(lithium-ion battery, LIB)는 슬러리 믹싱, 코팅, 건조, 압연, 슬리팅, 진공 건조, 젤리롤(jelly roll, 전극과 분리막을 겹쳐 만든 셀 내부 구조) 제작, 용접, 패키징, 주액, 화성, 에이징으로 이어지는 다단계 공정으로 만들어지며, 원통형·파우치형·각형처럼 셀 형태가 달라도 제조 공정은 매우 비슷하다고 정리된다[1]. 같은 리뷰는 제조 공정이 LIB 원가의 약 25%를 차지한다는 선행 연구를 인용한다[1].
긴장 요인은 공정의 길이다. 연속된 공정 단계가 많고 소재 물성·전극 조성·셀 설계가 공정에 큰 영향을 주기 때문에, 실험실 성과를 양산 규모로 옮기는 일 자체가 과제로 꼽힌다[2]. 장비 수주나 공장 증설 뉴스에 나오는 코터, 노칭, 화성 같은 단어도 이 긴 공정의 어느 마디인지 알아야 의미가 읽힌다. 특허도 같은 ‘배터리 특허’라도 어느 단계를 어떤 형식(방법·장치·물건)으로 청구했느냐에 따라 권리 행사의 모습이 달라진다. 이 글이 답할 질문은 이것이다. 셀 한 개는 어떤 순서로 만들어지고, 특허는 그 순서의 어디에 어떤 형식으로 걸려 있으며, 공장 안에서 쓰이는 공정 특허는 공장 밖으로 나간 셀에 어떤 영향을 미치는가?
② 기본 원리 — 호일에 반죽을 바르고, 말고, 길들이는 일
셀 제조를 부엌일에 빗대면 흐름이 쉽게 잡힌다. 반죽(슬러리)을 쿠킹 호일(집전체)에 얇게 펴 바르고 오븐에 말린 뒤, 밀대로 눌러 두께를 맞추고 알맞은 크기로 자른다. 이렇게 만든 양극·음극 시트를 얇은 막(분리막)과 번갈아 김밥처럼 말거나 층층이 쌓아 용기(캔·파우치)에 넣고, 소스(전해액)를 부은 다음, 새 신발을 길들이듯 첫 충전으로 셀을 ‘길들인다’. 학계 리뷰도 이 흐름을 전극 제조(electrode preparation), 셀 조립(cell assembly), 전기화학적 활성화(electrochemistry activation)의 세 부분으로 나눈다[1].
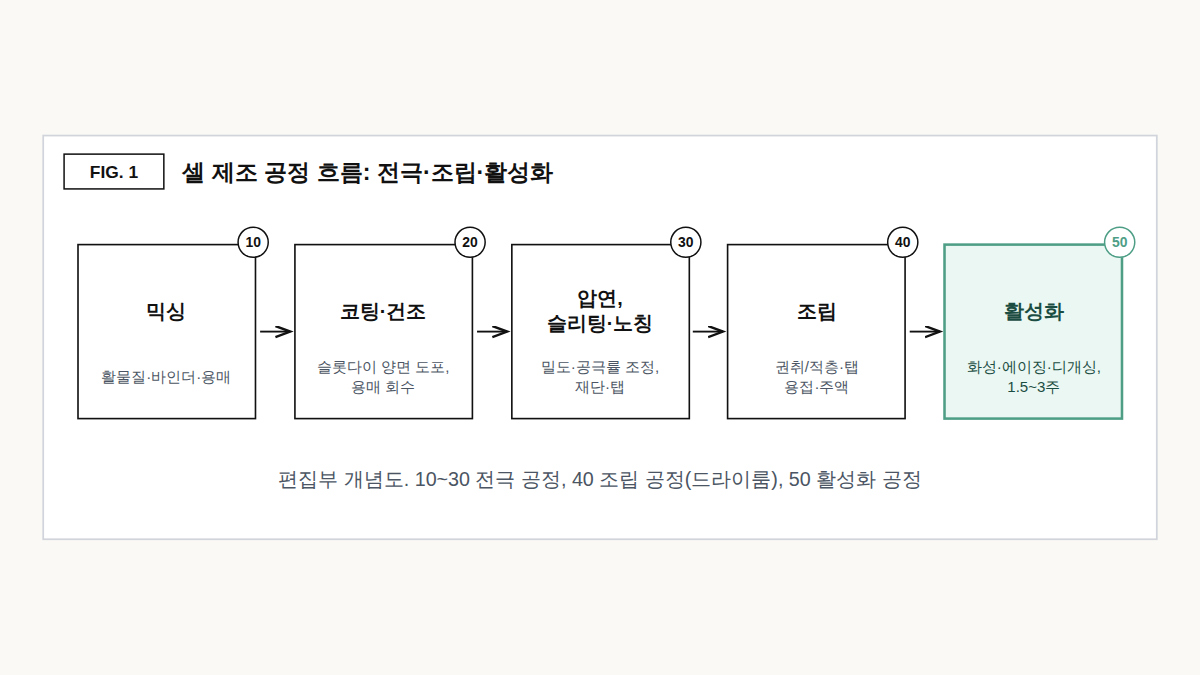
자료: Liu 등(2021, iScience)을 바탕으로 편집부 작성 개념도
전극 공정은 믹싱(mixing)에서 시작한다. 활물질(active material, 리튬을 저장하는 주재료), 도전재(conductive additive, 전자의 흐름을 돕는 첨가제), 바인더(binder, 입자를 붙잡는 접착제)를 용매와 섞어 균일한 슬러리를 만드는데, 양극은 보통 NMP 용매에 PVDF 바인더를, 음극은 물에 SBR 바인더와 CMC를 쓴다[1]. 바인더 체계는 전극 바인더의 화학 글에서, 분산 품질은 슬러리 분산압 글에서 더 다뤘다. 슬러리는 슬롯다이(slot die)를 거쳐 집전체(양극은 알루미늄 호일, 음극은 구리 호일) 양면에 도포된 뒤 건조 설비에서 용매가 증발한다[1]. 독성이 있는 양극 용매 NMP는 건조 중 회수해 재사용한다[1]. 코팅 설비 특허의 예는 듀얼 슬롯다이 코터 특허 분석에 있다.
이어지는 압연(캘린더링, calendering)은 롤 사이로 전극을 눌러 접착력·전도도·밀도·공극률 같은 물성을 맞추는 단계다[1]. 코팅·압연·슬리팅처럼 호일을 롤에서 풀어 연속 가공한 뒤 다시 롤로 감는 방식을 롤투롤(roll-to-roll, R2R)이라 하는데, 이 구간은 분당 35m 이상으로 처리 속도가 빠르다[1]. 슬리팅(slitting)은 압연된 전극을 정해진 폭으로 자르는 R2R 공정으로, 칼날이나 끌을 쓰는 기존 방식에서는 버(burr, 절단면의 거스러미) 같은 가장자리 결함이 분리막을 뚫어 단락을 일으킬 수 있고, 레이저 절단도 연구된다[1]. 노칭(notching)은 전극 가장자리를 따내 탭(tab, 전류가 드나드는 단자)을 만드는 공정으로, 한 레이저 노칭 설비 특허는 원통형 드럼에 원주 방향으로 낸 탭가공홀을 따라 레이저로 전극 탭을 가공하는 구성을 청구한다[3]. 설계 논점은 레이저 노칭 특허 분석에 있다. 완성된 전극은 진공 오븐에서 남은 수분을 빼고 수분 함량 확인을 거친다[1].
조립 공정은 수분을 극도로 낮춘 드라이룸(dry room)에서 진행된다[1]. 남은 수분이 전해액의 리튬염(LiPF6)과 반응하면 불화수소(HF) 가스가 생겨 소재를 손상시키고 안전 문제를 일으킬 수 있기 때문이다[1]. 양극·분리막(separator, 두 전극의 접촉을 막고 이온만 통과시키는 막)·음극을 겹쳐 감거나(권취, winding) 쌓아(적층, stacking) 셀의 속 구조를 만드는데, 리뷰는 파우치형은 적층, 원통형·각형은 권취로 정리한다[1]. 방식별 차이는 전극조립체를 쌓는 세 가지 방법에서 비교했다. 권취에서는 소재에 걸리는 장력도 품질 변수여서, 선속(line speed)이 오르내리는 구간에 아이들 롤러의 회전관성모멘트가 만드는 장력 변화를 보정하는 제어 방법이 특허로 등록돼 있다(KR101899991B1, 피토, 2016년 출원)[4]. 권리 경계는 권취 롤러의 관성까지 계산한 특허에서 다뤘다.
다음은 양극에 알루미늄 탭, 음극에 구리 탭을 붙이는 탭 용접(tab welding)이다. 가장 흔한 방식은 초음파 용접이고 일부 제조사는 저항 용접을 쓰며, 레이저 용접은 성능이 낫지만 비용 때문에 현재로선 고급 제품용으로 평가됐다[1]. 초음파 접합 뒤 레이저 용접을 잇는 방식의 특허도 있으며[5], GM 탭 웰딩 특허 글에서 다뤘다. 전극조립체는 외장재(캔·파우치)에 담기는데 외장 규격은 제조사마다 달라 통일된 표준이 없고, 최종 밀봉 전에 전해액을 채우는 주액(electrolyte filling)으로 셀 조립이 끝난다[1]. 파우치 외장재의 층 구조는 파우치 필름 글에서, 주액 압력 특허의 경계는 ‘대기압 먼저’ 주액 특허 분석에서 이어 읽을 수 있다.
활성화 공정은 막 조립된 셀을 쓸 수 있는 셀로 바꾸는 단계다. 먼저 구리 집전체의 부식을 막으려고 낮은 전압(예: 1.5V)까지 충전한 뒤 쉬게 해 전해액이 전극에 스며들게(함침, wetting) 하고, C/20(20시간에 걸쳐 완충하는 속도) 같은 낮은 전류로 충방전하다가 점차 전류를 높여 음극 표면에 안정한 SEI(solid electrolyte interface, 전해액이 분해되며 생기는 얇은 보호막)를 만든다[1]. 이 첫 충방전을 화성(formation)이라 한다. 화성 중 생긴 가스는 안전을 위해 빼내야 하고, 셀은 에이징(aging) 선반에서 함침과 SEI 안정화를 마친 뒤 최종 밀봉 전에 한 번 더 가스를 빼는 디개싱(degassing)을 거친다[1]. 에이징은 누설전류가 지나치게 크지 않은지 판정한 뒤 정격 용량을 부여하는 데도 필요하다[6]. 가스가 생기는 이유는 포메이션·디개싱 글에서 풀었다.
③ 비교 — 세 단계는 무엇을 만들고, 원가·에너지·시간은 어디에 드나
| 구분 | 전극 공정 | 조립 공정 | 활성화 공정 |
|---|---|---|---|
| 주요 세부 공정 | 믹싱 → 코팅·건조(용매 회수) → 압연 → 슬리팅·노칭 → 진공 건조[1] | 권취 또는 적층 → 탭 용접 → 패키징 → 주액[1] | 저전압 충전·함침 → 화성(저율 충방전) → 에이징 → 디개싱[1] |
| 만들어지는 것 | 정해진 폭으로 자른 양극·음극[1] | 전해액을 채운 셀(활성화 전)[1] | SEI가 형성되고 누설전류 판정을 거친 셀[1][6] |
| 품질을 좌우하는 대표 변수 | 접착력·전도도·밀도·공극률, 절단면 결함, 잔류 수분[1] | 드라이룸 수분 관리, 탭 용접부의 접촉저항·강도[1] | 전해액 함침, 화성 전류·온도에 따른 SEI 균일성[1] |
| 대표 설비·장소 | 슬롯다이 코터·건조 설비, 캘린더 롤, 슬리터(칼날·레이저), 진공 오븐[1] | 드라이룸, 권취·적층 설비, 초음파·저항 용접기[1] | 충방전(화성) 설비, 에이징 선반[1] |
| 제조원가 비중* | 38.95%[1] | 28.44%[1] | 32.61%(단일 공정 최대)[1] |
| 셀당 에너지 비중* | 57.24%(건조·용매 회수만 46.84%)[1] | 12.88%, 별도로 드라이룸 29.37%[1] | 0.53%[1] |
| 소요 시간·속도 | 믹싱 30분~5시간, 진공 건조 12~30시간[1] | 패키징은 셀 설계에 따라 다름(적층·용접은 수치 미제시)[1] | 1.5~3주[1](함침·화성 3~7일, 에이징 최대 2주 추가[6]) |
자료: Liu 등(2021, iScience), Wood 등(2019, Joule)을 바탕으로 편집부가 재구성
이 표가 말하는 것: 활성화(화성·에이징)는 셀당 에너지의 0.53%만 쓰지만 단일 공정으로는 가장 큰 원가 비중(32.61%)을 차지한다[1](두 값은 기준 셀·설비가 다른 자료에서 나왔다). 원가가 전기가 아니라 최대 3주에 이르는 시간[1]과 설비, 공장 면적의 최대 25%에 이르는 공간[6]에서 나온다는 뜻이고, 에너지는 반대로 전극 건조·용매 회수(46.84%)와 드라이룸(29.37%)에 몰린다[1].
④ 특허 관점 — 방법 특허는 공장 문 밖의 셀까지 따라간다
먼저 용어를 정리한다. 청구항(claim)은 특허가 보호를 요구하는 범위를 문장으로 적은 부분이며, 한국 특허법은 특허발명의 보호범위를 청구범위에 적힌 사항으로 정한다(제97조)[7]. 청구항은 형식에 따라 물건(제품)·방법·장치(설비) 청구항으로 나뉘고, 공정 기술은 ‘~하는 단계를 포함하는 방법’ 형식으로 청구할 수 있다. 방법 발명의 ‘실시’는 그 방법을 사용하거나 그 방법의 사용을 청약하는 행위지만, 물건을 생산하는 방법의 발명이라면 그 방법으로 생산한 물건을 사용·양도·대여·수출·수입하거나 양도·대여를 청약하는 행위까지 실시에 포함된다(특허법 제2조 제3호 나목·다목)[7]. 미국도 미국에서 특허된 방법으로 만든 제품을 허락 없이 미국에 수입하거나 미국 안에서 판매·사용하면 침해자로 책임을 지게 한다(35 U.S.C. §271(g)). 다만 그 제품이 이후 공정으로 실질적으로 변경됐거나(materially changed) 다른 제품의 사소하고 비본질적인 구성요소가 된 뒤에는 그 방법으로 만든 것으로 보지 않는다[8].
문제는 입증이다. 방법은 공장 안에서 실시되므로 권리자가 상대의 공정을 들여다보기 어렵다. 한국 특허법 제129조는 물건을 생산하는 방법이 특허된 경우 그 물건과 동일한 물건을 특허 방법으로 생산된 것으로 추정하지만, 특허출원 전에 국내에서 공지되었거나 공연히 실시된 물건, 또는 간행물·전기통신회선으로 공개된 물건에는 이 추정을 적용하지 않는다[7]. 전극이나 셀처럼 이미 널리 알려진 물건이라면 이 단서에 걸려 추정이 작동하지 않을 가능성이 크다. 미국 §295는 제품이 특허 방법으로 만들어졌을 상당한 개연성이 있고 권리자가 실제 공정을 알아내려 합리적으로 노력했으나 알 수 없었다고 법원이 판단하면, 그 방법으로 만든 것으로 추정하고 입증 책임을 상대에게 넘긴다[9]. 한국에도 권리자가 주장하는 침해행위의 구체적 내용·방식·형태를 부인하는 당사자가 자기의 구체적 행위의 내용·방식·형태를 제시하도록 한 제126조의2와 법원의 자료제출명령(제132조)이 있다[7]. 또 특허된 방법의 실시에만 사용하는 물건을 업으로서 생산·양도하는 행위는 침해로 본다(제127조 제2호)[7]. 설비 공급사도 공정 특허와 무관하지 않을 수 있다는 뜻이다.
이 사이트가 공정 단계별로 분석해 온 특허 8건을 Google Patents에서 다시 열어 청구항 1의 형식을 확인한 결과, 방법 청구항이 6건, 장치 청구항이 1건(레이저 노칭 시스템, KR102430493B1)[3], 물건 청구항이 1건(MIT 등의 저굴곡 전극, US9065093B2)[10]이었다. 표본이 작아 일반화할 수는 없지만 방법 형식이 다수다. 물건 청구항의 예인 US9065093B2는 굴곡도(tortuosity, 이온이 지나는 길이 얼마나 구불구불한지를 나타내는 값)가 1.5 미만인 기공과 2 이상인 기공, 총 공극률 20~60% 같은 측정 가능한 수치로 전극 자체를 청구한다[10]. 이런 청구항은 완성 전극을 분석해 대조할 여지가 있다. 이 전극 구조가 압연 밀도와 어떻게 이어지는지는 캘린더링 밀도 글에서 다뤘다.
입문자가 특히 조심할 점은 제목이나 초록(abstract)만으로 권리 범위를 가늠하는 것이다. LG에너지솔루션의 US2025/0375790A1은 초록이 코터라는 장치를 설명하지만 청구항은 모두 ‘그 코터를 사용하는 코팅 방법’이다[11]. 이 건은 코터 자체를 청구해 2025년 등록된 US12420303B2의 분할출원으로, 모출원 청구항 1에 붙은 ‘얇은 쪽 다이립 800μm 이상’ 조건이 분할출원 청구항 1에는 없다[12][11]. SK온의 건식 전극 시트 특허는 공개 단계(US2023/0378422A1)에서 방법·장치·전극 청구항을 함께 담았고 압축비가 0.10~0.65였지만[13], 등록된 US12199265B2(2025년)는 독립항 2개(청구항 1·10)를 포함한 10개 청구항이 모두 방법 청구항으로 정리되며 압축비가 0.10~0.27로 좁아지고 종속항의 롤 회전속도 조건이 독립항에 들어갔다. 그런데도 등록 공보의 제목에는 ‘장치’와 ‘전극’이, 초록에는 0.10~0.65가 남아 있다[14]. 좁혀진 경위는 SK온 건식전극 압축비 특허 글과 심사 이력에서 확인해야 한다.
| 공정 단계 | 특허 · 출원인 · 상태 | 청구항 1 범주 | 청구항 1 요지(재서술) | 완성품에서 찾을 단서(편집부 판단) |
|---|---|---|---|---|
| 코팅 | US2025/0375790A1 · LG에너지솔루션 · 2025년 공개, 심사 중 | 방법 | 하부 다이립이 중간·상부 다이립보다 두꺼운 듀얼 슬롯다이 코터로 슬러리층을 형성[11] | 설비 내부 구조라 완성 전극으로는 확인이 어렵다 |
| 압연(건식 전극) | US12199265B2 · SK온 · 2025년 등록, Active | 방법 | 롤 3개로 2단 압연, 압축비 (W1−W2)/W1 0.10~0.27, 회전속도 V1<V2<V3 등[14] | 공정 조건이라 시트에서 역추적하기 어렵다 |
| 노칭 | KR102430493B1 · 디에이테크놀로지 · 2022년 등록, Active | 장치 | 레이저 조사기, 지그베이스, 탭가공홀이 난 원통형 패턴지그, 회동유닛, 흡입관 등[3] | 설비 구조를 직접 대조할 수 있다 |
| 탭 용접 | US11710879B2 · GM · 2023년 등록, Active | 방법 | 포일 적층체를 1차 접합해 접합 영역을 만들고, 탭의 2차 용접부를 그 영역 안에 형성[5] | 셀 분해 시 용접부 위치를 관찰할 여지가 있다 |
| 주액 | US10476097B2 · NEC Energy Devices 출원(현 Envision AESC) · 2019년 등록, Active | 방법 | 대기압에서 주액을 시작한 뒤 주액과 감압을 간헐적·교대로 수행[15] | 압력 이력은 완성 셀에 흔적이 남기 어렵다 |
| 활성화 | US12456749B2 · LG에너지솔루션 · 2025년 등록, Active | 방법 | 주액, 가압 초기 충방전, 진공 노출, 2차 가압, 에이징, 디개싱 단계에 2차 압력 0.5~3kgf/cm², 2<P1/P2<10[16] | 공정 기록 없이는 확인하기 어렵다 |
자료: Google Patents 각 특허 공보, USPTO 등록공보(US10476097B2·US12456749B2 청구항 대조)를 바탕으로 편집부가 재구성
정리하면, 공정 특허의 효력은 공장 문 밖으로 나온 셀까지 따라갈 수 있다. 생산방법 발명의 ‘실시’에 제품의 양도·수입이 포함되므로 공정 특허 리스크는 ‘어디서 만들었나’만이 아니라 ‘어디서 파는가’까지 따져야 한다. 다만 흔한 물건에는 한국의 생산방법 추정이 작동하지 않을 가능성이 커서, 실제 행사력은 청구항 요소가 완성 셀에 흔적을 남기느냐에 크게 좌우될 수 있다.[7][8]
회피 설계 시나리오(반론 포함). 먼저 떠올릴 수 있는 회피 방안은 공정 조건을 청구 범위 밖으로 옮기는 것이다. 예컨대 주액을 대기압이 아니라 감압 상태에서 시작하거나[15], 활성화의 1·2차 가압비를 2~10 밖으로 두거나[16], 2차 용접부 일부를 1차 접합 영역 밖에 두는 식이다[5]. 문언상으로는 권리 범위를 벗어날 수 있지만 반론도 있다. 첫째, 차이가 실질적으로 같은 작용·효과를 내는 정도라면 균등론(doctrine of equivalents, 문언과 달라도 실질적으로 같으면 침해로 보는 법리)에 따라 침해 소지가 남을 가능성이 있다. 둘째, 생산 거점을 해외로 옮기는 것만으로는 부족할 수 있다. 그 방법으로 만든 셀을 한국이나 미국으로 수입·판매하면 실시나 침해에 해당할 수 있기 때문이다[7][8]. 셋째, 청구항의 수치 범위가 곧 품질이 확보되는 구간이라면 그 밖으로 나가는 회피는 수율·품질 손실로 돌아올 수 있다. 반대로 권리자 쪽에서는 상류 공정 특허일수록 코팅 직후의 전극과 완성 셀 사이에 여러 공정이 끼어 있어 §271(g)의 ‘실질적 변경’ 예외가 다툼거리가 될 수 있다[8].
⑤ 한계와 전망
낙관적으로 보면 공정은 짧아지는 쪽으로 움직인다. 무용매(solvent-free) 공정은 건조 단계를 건너뛰고 유기 용매를 피하는 방법으로 부상했고, 테슬라는 2019년 맥스웰 테크놀로지스를 인수해 건식 전극 제조 기술을 향후 배터리 생산 계획에 넣었다[1]. 활성화 공정에서도 전압 구간을 좁히거나 전류를 높이는 고속 화성 연구가 이어져, 한 프로토콜은 NMC/흑연 파우치 셀의 화성을 기존 방식보다 8.5배 빠른 약 14시간으로 줄였다고 보고됐다[1]. 에너지의 46.84%를 쓰는 건조·용매 회수와 원가의 32.61%를 차지하는 화성·에이징이 줄면 공정 지도 자체가 달라질 수 있다[1].
반대 시나리오: 새 공정은 새 특허 밀집 지대가 될 수 있다. 앞서 본 SK온 사례처럼 건식 전극에서는 롤 간격비·회전속도비 같은 좁은 조건 단위로 권리가 설정된 예가 이미 있고[14], 대부분의 무용매 공법이 균일성과 스케일업 과제를 안고 있다는 평가도 있다[1]. 공정 단축의 이익이 양산에서 얼마나 실현될지, 그 길목을 누가 먼저 권리로 묶었는지는 아직 불확실하다. 관련 쟁점은 건식전극 공정 특허 글과 PTFE 섬유화 공정 글에서 이어 읽을 수 있다.
전략적 대안: 공정 흐름도 위에 핵심 특허를 겹쳐 그리는 ‘IP 공정 지도’를 만드는 것이다. 마디마다 걸린 특허의 청구항 형식(방법·장치·물건), 수치 범위, 완성품에 남는 흔적, 제품이 팔리는 국가를 한 장에 놓으면 설비 도입·공정 변경·수출 계획을 FTO(freedom to operate, 제품을 만들어 팔아도 남의 특허를 침해하지 않는지에 대한 판단) 관점에서 함께 검토할 수 있다. 셀 내부를 비파괴로 보는 검사 기술은 방사선 전수검사 글에서 다뤘다.
확인할 액션(기획·IP 담당자): 자사 공정 흐름도의 마디마다 걸린 특허를 목록화할 때 제목·초록·공개 단계 청구항이 아니라 등록 공보의 청구항 1 형식과 수치 범위를 직접 확인하고, 해당 셀이 판매·수입되는 국가별로 권리의 존속 여부를 함께 표시해 둔다.
확인이 필요한 항목
- 특허법 제129조 단서(출원 전 공지·공연 실시 물건 등)가 개별 전극·셀 공정 특허에 실제로 어떻게 적용되는지는 사안별 판단이 필요하다. 본문의 ‘추정이 작동하지 않을 가능성’은 조문 문언에 근거한 일반론이다.
- 균등론의 적용 요건(국내 대법원 판례, 미국 판례)은 이 글에서 판례 원문을 확인하지 않고 일반론으로만 다뤘다.
- 35 U.S.C. §271(g)의 ‘실질적 변경(materially changed)’ 예외가 상류 전극 공정 특허와 완성 셀·팩 사이에서 어떻게 판단될지는 판례 검토가 필요하다.
- US12199265B2의 청구 범위가 공개 단계(US2023/0378422A1)보다 좁혀진 경위(거절이유·보정 내역)는 심사 이력에서 확인하지 않았다.
- 분할출원 US2025/0375790A1은 심사 중이므로 등록 여부와 최종 청구 범위는 바뀔 수 있다.
- Liu 등(2021) 표 1의 원가 비중은 2019년 BatPac 모델(67Ah NMC622/흑연 셀, 연 10만 EV 팩 공장) 기준 추정치이고, 에너지 비중은 같은 표가 인용한 Yuan 등(2017)의 32Ah LMO/흑연 셀 파일럿 설비 측정값이라 서로 기준이 다르다. 본문은 화성·에이징 원가 비중을 32.16%·32%로, 표 1은 32.61%로 적어 차이가 있으며(표 1 항목 합계로 검산하면 32.61%), 최신 공장·셀 형식에서는 달라질 수 있다.
- 각 특허의 법적 상태(Active/Pending)와 존속기간은 Google Patents 표시 기준이며, 연차료 납부·권리 이전 등 최신 상태는 각국 특허청 원부로 확인이 필요하다.
- 셀 형태별 조립 방식(파우치=적층, 원통·각형=권취)은 Liu 등(2021)의 정리이며, 실제 적용은 제조사·제품별로 다를 수 있다.
출처
- Liu, Y., Zhang, R., Wang, J., Wang, Y., 「Current and future lithium-ion battery manufacturing」, iScience 24(4), 102332, 2021(Europe PMC 전문 PMC8050716 열람) (열람일 2026-09-25). 링크
- Kwade, A., Haselrieder, W., Leithoff, R., Modlinger, A., Dietrich, F., Droeder, K., 「Current status and challenges for automotive battery production technologies」, Nature Energy 3, 290–300, 2018(초록 열람) (열람일 2026-09-25). 링크
- 주식회사 디에이테크놀로지, KR102430493B1 「이차전지 제조용 레이저 노칭 시스템」, 2022-08-10 등록, Google Patents (열람일 2026-09-25). 링크
- (주)피토, KR101899991B1 「2차전지 제조장치의 장력 제어방법」(Google Patents 영문 제목: The tension control method for manufacturing apparatus of rechargeable battery), 2018-09-18 등록, Google Patents (열람일 2026-09-25). 링크
- GM Global Technology Operations LLC, US11710879B2 「Method and apparatus for welding foils」, 2023-07-25 등록, Google Patents (열람일 2026-09-25). 링크
- Wood, D. L., Li, J., An, S. J., 「Formation Challenges of Lithium-Ion Battery Manufacturing」, Joule 3(12), 2884–2888, 2019(ORNL 공개 초록 열람) (열람일 2026-09-25). 링크
- 법제처 국가법령정보센터, 「특허법」(법률 제21134호, 2025. 11. 11. 시행) 제2조·제97조·제126조의2·제127조·제129조·제132조 (열람일 2026-09-25). 링크
- Legal Information Institute(Cornell Law School), 「35 U.S. Code § 271 – Infringement of patent」 (열람일 2026-09-25). 링크
- Legal Information Institute(Cornell Law School), 「35 U.S. Code § 295 – Presumption: Product made by patented process」 (열람일 2026-09-25). 링크
- Massachusetts Institute of Technology 외, US9065093B2 「Controlled porosity in electrodes」, 2015-06-23 등록, Google Patents (열람일 2026-09-25). 링크
- LG에너지솔루션, US20250375790A1 「Dual Slot Die Coater and Method for Coating Electrode Active Material Slurry Using the Same」, 2025-12-11 공개, Google Patents (열람일 2026-09-25). 링크
- LG에너지솔루션, US12420303B2 「Dual slot die coater and method for coating electrode active material slurry using the same」, 2025-09-23 등록, Google Patents (열람일 2026-09-25). 링크
- SK온, US20230378422A1(US12199265B2의 공개 공보), 2023-11-23 공개, Google Patents (열람일 2026-09-25). 링크
- SK온, US12199265B2 「Method and apparatus for preparing dry electrode sheet for secondary battery, dry electrode sheet for secondary battery, electrode for secondary battery and secondary battery」, 2025-01-14 등록, Google Patents (열람일 2026-09-25). 링크
- NEC Energy Devices(현 Envision AESC Energy Devices), US10476097B2 「Method of manufacturing secondary battery and apparatus for the same」, 2019-11-12 등록, Google Patents(USPTO 등록공보 대조) (열람일 2026-09-25). 링크
- LG에너지솔루션, US12456749B2 「Battery cell activation method and battery cell manufacturing method comprising same」, 2025-10-28 등록, Google Patents(USPTO 등록공보 대조) (열람일 2026-09-25). 링크
이 글은 기술·특허 동향 해설이며 법률 자문이 아닙니다. 구체적인 FTO 판단은 전문가 검토가 필요합니다.
함께 읽으면 좋은 글
FRONTIERCELL 입문 가이드 · 2026.09
입문 가이드 시리즈 함께 보기