리튬이온 셀은 처음 충전되는 순간 전해액 일부가 분해되며 가스를 낸다. 그 가스가 어디서 무엇으로 생기는지, 그리고 포메이션(formation) 뒤 가스를 빼내는 디개싱(degassing) 공정이 왜 ‘압력의 비율’까지 특허로 다퉈지는지를 정리한다.
① 무엇이 화제인가
디개싱은 ‘가스를 빼는 공정’이라기보다 ‘가스와 함께 빠져나가는 전해액을 얼마나 덜 잃느냐’의 공정이다. 그리고 셀이 커질수록 가스는 더 천천히 빠져나오기 때문에, 대형 셀일수록 이 공정 설계가 품질과 생산 속도를 동시에 좌우한다.
업계 상황부터 보자. 조립을 마친 셀은 곧바로 출하되지 않는다. 전해액을 주입한 뒤 처음으로 충·방전을 거는 포메이션 공정에서 음극 표면에 고체 전해질 계면(SEI, Solid Electrolyte Interphase)이라는 보호막이 만들어지고, 이 과정에서 전해액의 환원 분해가 일어나 가스가 생긴다[2]. 파우치형 셀은 이 가스를 모아 두는 가스 포켓을 두었다가 디개싱으로 빼낸 뒤 밀봉한다.
긴장 요인은 규모와 속도다. 코인셀(0.72 mAh)과 대형 자동차용 셀(72 Ah)을 같은 조건에서 비교한 2024년 연구는 가스의 조성과 양은 매우 비슷했지만, 대형 셀에서는 가스 방출 속도가 더 느렸고 그 원인은 전극 적층체를 통과하는 기포 이동의 제약일 가능성이 높다고 보고했다[1]. 포메이션 시간과 비용을 줄여야 하는 양산 현장에서, 가스가 늦게 빠져나온다는 것은 곧 공정 병목이다.
그래서 이 글이 답하려는 질문은 이것이다. 셀 내부 가스는 어떤 반응에서 어떤 종류로 생기며, 디개싱 공정은 그 가스를 어떻게 빼내고, 특허는 그 공정의 어느 지점에 울타리를 치는가.
② 기본 원리 — 빵 반죽의 1차 발효와 ‘가스 빼기’
제빵에 비유하면 이해가 쉽다. 반죽을 처음 발효시키면 이스트가 반죽을 자라게 하면서 가스를 낸다. 포메이션에서 SEI가 ‘자라는’ 과정도 비슷하다. 음극 표면에서 전해액 용매인 에틸렌카보네이트(EC, ethylene carbonate) 등이 전자를 받아 분해되며 보호막 성분을 남기고, 부산물로 기체를 내놓는다. 발효가 끝난 반죽은 손으로 눌러 가스를 빼는데, 너무 세게 누르면 반죽의 수분과 결까지 망가진다. 디개싱도 같다. 가스만 빼고 전해액은 최대한 셀 안에 남겨야 한다.
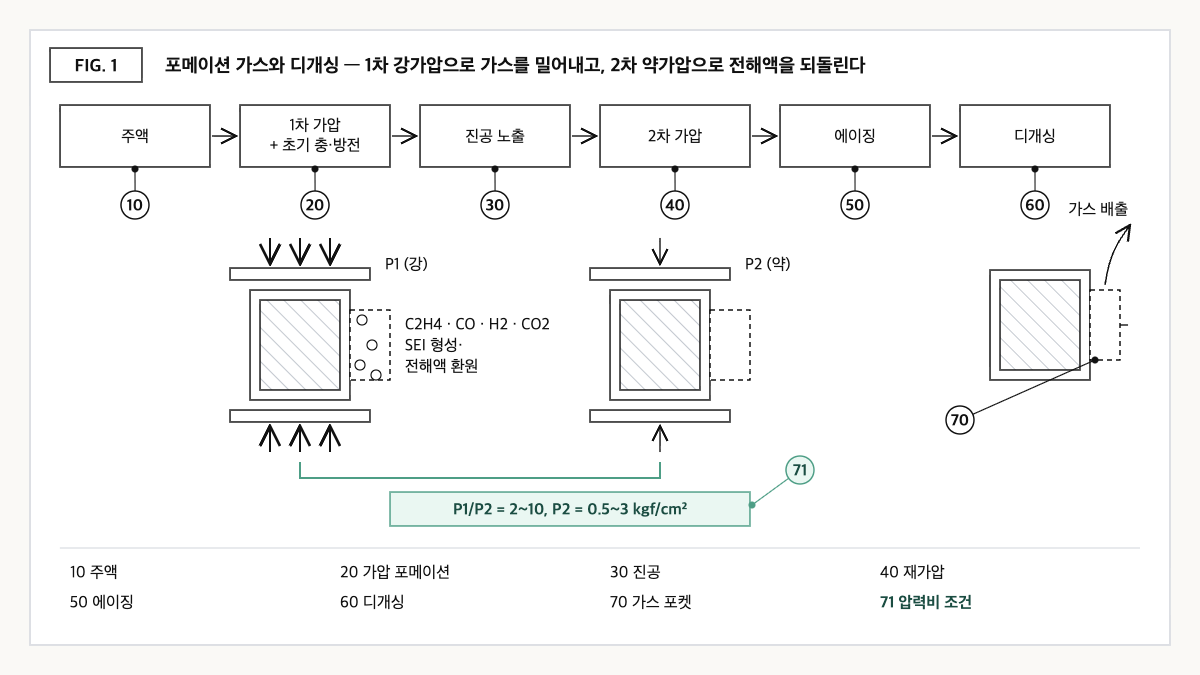
자료: Scharf 외(2024) 및 US12456749B2 청구항 구성을 바탕으로 편집부가 재구성.
가스의 종류는 반응 경로를 알려 주는 지문이다. NMC811/흑연 셀의 포메이션 가스를 실시간 질량분석(OEMS)으로 측정한 연구에 따르면, SEI 형성과 전해액 환원으로 생기는 가스는 에틸렌(C2H4)이 가장 많고 일산화탄소(CO), 수소(H2)가 뒤를 이었다[1]. 수소의 주요 원천은 셀 안에 남은 미량의 수분으로 추정되며, 수분이 리튬염과 반응해 생긴 불산(HF)은 약 2.2 V(vs. Li+/Li)에서 먼저 환원된다[1]. 이산화탄소(CO2)는 양극 표면에 남아 있던 탄산리튬 잔여물이 녹으면서 충전 초기부터 나오고, 이후에는 음극에서 오히려 소모되는 거동을 보였다[1].
온도도 변수다. 같은 연구에서 10°C 포메이션은 충전 시작 후 최대 120분까지 가스가 나왔지만 40°C에서는 그 기간이 약 60분으로 거의 절반이 됐다[1]. 대신 흑연 1 g당 가스 총량은 10°C 40.1 μmol, 25°C 51.3 μmol, 40°C 59.8 μmol로 늘었다[1]. 온도를 올리면 포메이션은 빨라지지만 가스는 더 많이 나온다는 트레이드오프다. 포메이션 이후에도 가스는 생길 수 있다. 고전압에서는 전해액 산화가 가스 발생의 주된 원인이 될 수 있고, NMC 양극은 충전 상태(SOC) 약 80%부터 산소 방출이 시작돼 전해액의 화학적 산화를 촉발할 수 있다[2]. 가스로 인한 부피 변화는 적층 압력을 바꿔 전극 접촉을 해칠 수 있다[2].
③ 비교 — 포메이션 가스의 종류와 원천
| 가스 종류 | 주요 발생 원인 | 코인셀 비중(25°C) | 72 Ah 대형 셀 비중(25°C) |
|---|---|---|---|
| 에틸렌(C2H4) | SEI 형성·전해액 환원[1] | ≈77%[1] | ≈71%[1] |
| 일산화탄소(CO) | SEI 형성·전해액 환원[1] | ≈19%[1] | ≈16%[1] |
| 수소(H2) | 잔류 수분 환원이 주원인으로 추정, HF는 약 2.2 V(vs. Li+/Li)에서 환원[1] | ≈4%[1] | ≈14%[1] |
| 이산화탄소(CO2) | 양극 표면 Li2CO3 잔여물 용해로 초기 발생, 이후 음극에서 소모[1] / 고전압에서는 전해액 산화[2] | 해당 연구의 비중 수치로 제시되지 않음 | |
자료: Scharf 외(2024)[1], Rowden·Garcia-Araez(2020)[2]를 바탕으로 편집부가 재구성.
이 표가 말하는 것: 포메이션 가스의 70% 이상은 에틸렌이지만[1], 대형 셀에서 수소 비중이 약 4%에서 약 14%로 커진 점은 눈여겨볼 만하다[1]. 수소의 주원인이 잔류 수분으로 추정된다는 점을 감안하면[1], 셀이 커질수록 건조·수분 관리가 가스 조성에 더 민감하게 드러날 가능성이 있다.
④ 특허 관점 — 압력의 ‘크기’가 아니라 ‘비율’을 권리화하다
포메이션·디개싱은 장비와 공정 조건의 조합이라, 권리도 ‘순서’와 ‘수치 조건’으로 정의되는 경우가 많다. LG에너지솔루션(LG Energy Solution)의 US12456749B2가 좋은 예다. 우선일 2020-11-16(한국 출원 KR10-2020-0152525), 출원일 2021-11-04, 등록일 2025-10-28, 현 권리자 LG에너지솔루션, 법적 상태는 Active(조정 존속기간 만료 예정 2043-05-30), 등록 청구항은 10개다. 공개번호는 US20230049301A1이며 KR102900629B1, WO2022103076A1, EP4064400B1, CN114930590A가 같은 패밀리로 기록돼 있다[3]. 명세서는 전극과 분리막 사이에 갇힌 가스가 일반적인 디개싱으로는 잘 빠지지 않고, 가스를 최대한 빼려고 세게 누르면 전해액이 과도하게 빠져나가 재흡수에 오랜 시간이 걸린다는 점을 과제로 제시한다[3]. 청구항 1을 구성요소 단위로 재서술하면 다음과 같다.
| 청구항 1의 구성요소(재서술) | 권리 범위상의 의미 |
|---|---|
| (a) 셀 케이스에 전해액을 주입하는 단계 | 통상의 공정 단계 |
| (b) 셀을 가압한 상태에서 초기 충·방전을 수행하는 1차 가압 단계 | 가압 포메이션 — 가압 하 충·방전을 요건화 |
| (c) 셀을 진공 조건에 노출하는 단계 | 진공 단계의 존재 자체가 요건 |
| (d) 셀을 다시 누르는 2차 가압 단계, 이어서 에이징(aging) 단계 | 2단 가압 구조 |
| (e) 셀 내부 가스를 제거하는 디개싱 단계 | 최종 가스 제거 |
| (f) 2차 가압 평균 압력 P2가 1차 가압 압력 P1보다 낮고, 0.5~3 kgf/cm² 범위일 것 | 2차 가압 압력의 절대 범위 한정 |
| (g) 1차·2차 평균 압력비 P1/P2가 2 이상 10 이하일 것 | 두 가압 단계의 압력 ‘비율’을 못 박은 한정 — 침해 판단의 기준선 |
자료: Google Patents US12456749B2 서지사항 및 청구항 구성을 바탕으로 편집부가 재구성(원 청구항 문언·도면을 그대로 전재하지 않음).
권리 범위의 축은 (g)다. 1차에서 세게 눌러 가스를 적층체 밖으로 밀어내고, 2차에서는 약하게 눌러 전해액 재흡수를 돕는 설계 사상이 ‘비율’이라는 하나의 수치로 압축돼 있다. 이를 바탕으로 한 회피 설계 시나리오로는 ⓐ 두 단계 압력을 같게 하거나 비율을 2 미만으로 두는 설계, ⓑ 2차 가압을 0.5~3 kgf/cm² 밖에서 수행하는 설계, ⓒ 진공 노출 단계나 2차 가압 단계를 생략하고 다른 수단(예: 셀 자세나 가스 포켓 배치 변경)으로 가스 이동을 유도하는 설계를 검토해 볼 수 있다.
반론도 분명하다. ⓐ·ⓑ는 명세서가 지적한 전해액 손실 또는 가스 잔류 문제로 되돌아갈 위험이 있고, 비율 경계 근처에서는 ‘평균 압력’을 어떻게 측정했는지에 따라 판단이 달라질 가능성이 있다. 또한 한국·유럽·중국 패밀리의 청구항이 미국과 같은 범위인지는 별도 확인이 필요하다. 유사 특허 크로스체크로는 같은 LG에너지솔루션의 US11539068B2(우선일 2017-12-15, 출원일 2018-12-07, 등록일 2022-12-27, Active)가 있다. 명세서 설명에 따르면 가스 포켓부를 지지 블록 위에 수평으로 두고 전지 본체를 기울여, 가스는 쉽게 배출하면서 함께 빠져나가는 전해액을 줄이는 방식이다[4]. 같은 출원인이 ‘압력 프로파일’과 ‘셀 자세’라는 서로 다른 축으로 디개싱의 전해액 손실 문제를 권리화하고 있다는 흐름으로 읽힌다.
⑤ 한계와 전망
낙관적으로 보면, 포메이션 온도를 높이면 가스 발생 기간이 절반 가까이 줄어든다는 결과[1]처럼 공정 조건 최적화로 포메이션 시간을 단축할 여지는 분명히 있다. 가압·진공·재가압을 조합하는 디개싱 설계도 대형 셀의 기포 이동 제약을 보완하는 방향으로 발전할 가능성이 높다.
반대 시나리오도 있다. 온도를 올려 포메이션을 빠르게 하면 가스 총량은 오히려 늘어난다. 10°C 대비 40°C에서 흑연 1 g당 가스량이 40.1 μmol에서 59.8 μmol로 증가한 결과[1]는, 시간 단축이 디개싱 부담 증가로 되돌아올 수 있음을 보여준다. 대형 셀에서는 가스 방출 자체가 느리기 때문에[1], 짧아진 포메이션 뒤에 가스가 적층체 안에 남을 위험도 함께 커질 수 있다.
전략적 대안은 포메이션 조건(온도·전류)과 디개싱 조건(압력 프로파일·진공·셀 자세)을 하나의 레시피로 묶어 개발하고, 그 레시피 단위로 FTO를 점검하는 것이다. 개별 조건만 바꾸면 경쟁사의 비율·순서 청구항에 예상치 못하게 걸릴 수 있고, 반대로 레시피 전체를 설계하면 자사 권리화의 여지도 생긴다.
확인할 액션(기획·IP 담당자): 자사 활성화 공정의 단계 순서(주액 → 가압 충·방전 → 진공 → 재가압 → 에이징 → 디개싱)와 각 단계의 평균 압력을 한 장으로 정리하고, P1/P2 비율과 P2 절대값이 US12456749B2 청구항 1의 범위(2~10, 0.5~3 kgf/cm²)에 들어가는지 확인할 것.
확인이 필요한 항목
- US12456749B2의 한국(KR102900629B1)·유럽(EP4064400B1)·중국(CN114930590A) 패밀리 청구항 범위와 각국 존속 여부는 이 글에서 별도로 확인하지 않았다.
- US11539068B2는 서지 정보와 명세서 요지만 확인했으며, 등록 청구항 1의 구체적 문언은 이 글에서 검증하지 않았다.
- 본문의 가스 조성 비중은 NMC811/흑연 셀 한 연구의 측정값으로, 다른 화학계(LFP 등)나 전해액 조성에서의 수치는 확인하지 않았다.
출처
- Janik Scharf 외, 「Gas evolution in large-format automotive lithium-ion battery during formation: Effect of cell size and temperature」, Journal of Power Sources 603, 2024. 링크
- Ben Rowden, Nuria Garcia-Araez, 「A review of gas evolution in lithium ion batteries」, Energy Reports 6(Suppl. 5), 10–18, 2020. 링크
- Google Patents, US12456749B2 「Battery cell activation method and battery cell manufacturing method comprising same」 서지사항·패밀리·청구항 1(2026-09-23 원문 확인). 링크
- Google Patents, US11539068B2 「Method for manufacturing secondary battery」 서지사항·명세서 요지(2026-09-23 확인). 링크
이 글은 기술·특허 동향 해설이며 법률 자문이 아닙니다. 구체적인 FTO 판단은 전문가 검토가 필요합니다.
함께 읽으면 좋은 글