대형 각형 셀 가운데에는 캔 하나에 전극조립체(젤리롤)를 두 개 이상 넣고 병렬로 묶는 구조가 있다. 왜 하나를 크게 감지 않고 여러 개로 나누는지, 그리고 그 ‘묶는 부분’에 특허가 어떻게 걸려 있는지 정리한다.
① 무엇이 화제인가
멀티 젤리롤 각형 셀은 ‘크게 감기 어렵다’는 제조 제약과 ‘묶는 부품이 공간을 먹는다’는 에너지밀도 제약 사이의 절충이다. 그래서 이 구조의 승부처는 전극이 아니라 조립체들을 하나로 묶는 연결부에 있다.
업계 상황을 보면, 전기차와 에너지저장장치(ESS) 모두에서 각형 셀의 용량이 커지고 있다. ESS용 셀에 대한 분석에서는 큰 셀일수록 권취(winding) 방식으로 생산하기 어렵고, 684Ah 이상 셀은 적층(Z-stacking) 방식으로만 생산된다는 평가가 나온다[1]. 권취 설비와 공정 노하우를 가진 제조사에게는 ‘감은 조립체 여러 개를 한 캔에 넣는 것’이 대용량화의 한 경로가 된다. 실제로 CATL의 집전 부재 특허 명세서는 나란히 놓인 두 전극조립체의 탭을 하나의 집전 부재 양쪽으로 연결하는 실시예를 설명한다[2].
긴장 요인은 연결에 있다. 조립체가 여럿이면 각 조립체의 탭을 모아 단자까지 잇는 집전 부재가 필요하고, 이 부재를 접어 넣는 공간만큼 에너지밀도가 줄어든다. 또 탭과 집전 부재를 용접한 뒤 접는 과정에서 부재가 변형되어 전극조립체를 눌러 손상시킬 수 있다는 점이 특허의 배경으로 제시된다[2].
그래서 이 글이 답하려는 질문은 다음과 같다. 왜 캔 하나에 전극조립체를 여러 개 넣고, 그렇게 했을 때 생기는 문제는 무엇이며, 특허는 그중 어디에 울타리를 쳤는가.
② 기본 원리 — 두꺼운 이불 한 채와 얇은 이불 두 채
두꺼운 솜이불 한 채를 반듯하게 개어 장롱에 넣는 일은 생각보다 어렵다. 겹이 두꺼울수록 바깥쪽과 안쪽이 접히는 길이가 달라 구김이 생기고, 모양도 흐트러진다. 얇은 이불 두 채를 각각 개어 나란히 넣으면 훨씬 쉽다. 대신 두 채가 따로 놀지 않게 묶어 줄 끈이 필요하고, 끈을 묶은 매듭은 장롱 안 공간을 조금 차지한다.
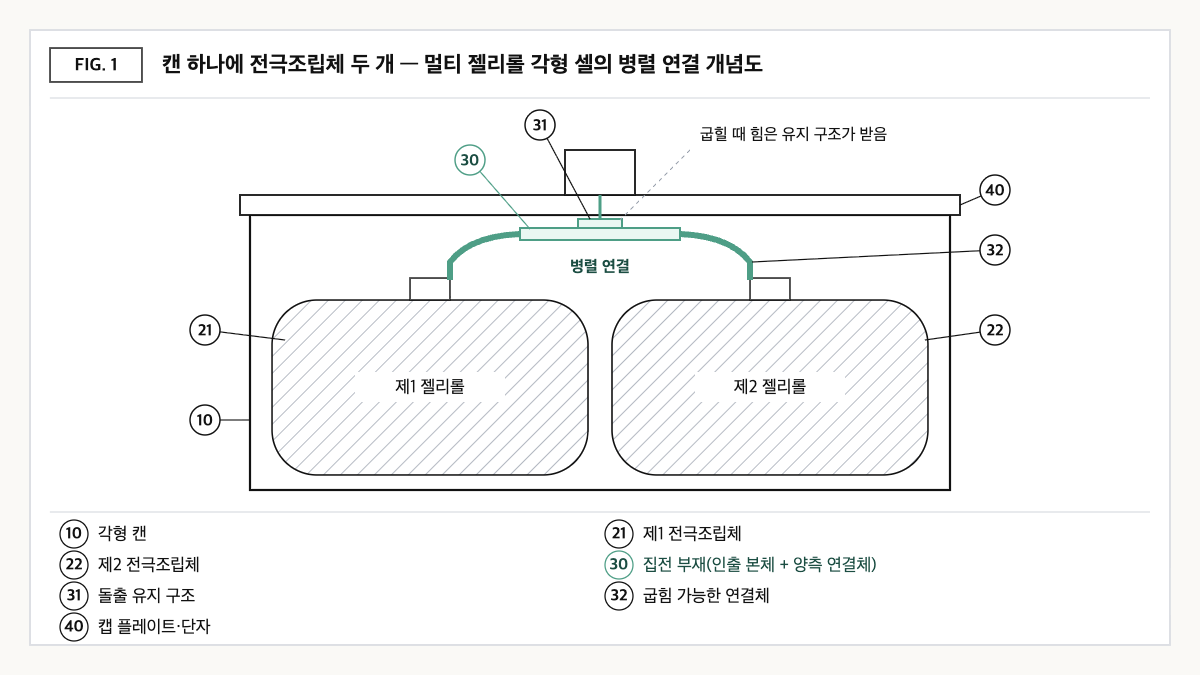
자료: US11417935B2, US8557422B2 명세서 설명을 바탕으로 편집부가 재구성.
권취형 전극조립체도 비슷하다. 하나의 조립체로 용량을 키우려면 전극을 더 길게, 더 많은 층으로 감아야 하고, 조립체가 두꺼워질수록 감는 공정의 관리가 까다로워진다. 조립체를 두 개로 나누면 각각은 얇아지고, 전해액이 스며들어야 하는 거리도 짧아지는 방향이 된다. 그 대가로 두 조립체를 병렬로 묶는 집전 부재(current collecting member)가 필요하고, 탭을 모아 접는 공간, 그리고 두 조립체 사이의 용량·저항 편차를 관리하는 과제가 새로 생긴다.
‘한 케이스에 여러 조립체’라는 발상 자체는 새롭지 않다. LG화학(현 LG에너지솔루션)은 2006년 우선권으로 둘 이상의 단위셀을 하나의 전지 케이스에 넣고 긴 분리막 시트로 감싸는 고용량 이차전지 구조를 출원해 등록받았다[4]. 새로운 것은 ‘나누는 것’이 아니라 ‘나눈 것을 어떻게 공간 손실 없이, 손상 없이 묶느냐’다.
이 글의 관점은 다음 한 줄이다. 멀티 젤리롤은 ‘셀 하나를 크게 만드는 기술’이 아니라 ‘작은 조립체 여러 개를 셀 하나처럼 보이게 만드는 기술’이다. 그래서 권리와 경쟁력의 중심은 전극 그 자체보다 조립체들을 묶는 연결부로 이동한다.
③ 비교 — 단일 대형 조립체, 멀티 젤리롤, 적층형
| 항목 | 단일 대형 젤리롤 | 멀티 젤리롤(병렬 2개 이상) | 적층형(Stacking) |
|---|---|---|---|
| 대형화 시 조립 난도 | 높음 — 큰 셀일수록 권취 생산이 어렵다는 평가[1] | 중간 — 조립체별로는 얇게 감을 수 있음 | 대형 셀에서 채택되는 방식[1] |
| 전해액 함침 거리 | 긺 | 조립체별로 짧아지는 방향 | 전극 크기에 좌우 |
| 내부 연결 부품 | 적음 | 조립체 간 병렬 집전 부재 필요[2] | 다수 탭의 집합 용접 필요 |
| 공간 손실 요인 | 권취 곡률부 | 곡률부 + 탭 절곡·집전 부재 공간[2] | 탭 집합부 |
| 새로 생기는 관리 과제 | 권취 장력·정렬 | 조립체 간 용량·저항 매칭, 절곡 시 손상 방지[2] | 적층 정렬·속도 |
자료: EVreporter 분석[1]과 US11417935B2 명세서[2]를 바탕으로 편집부가 재구성. 수치가 공개된 항목이 없어 전체를 정성 비교로 작성했다.
이 표가 말하는 것: 멀티 젤리롤은 단일 대형 조립체의 권취 난도를 낮추는 대신, 연결 부품과 탭 절곡 공간이라는 새 비용을 만든다. 이 구조를 택하는 순간 설계와 특허의 초점이 ‘전극’에서 ‘연결부’로 옮겨 간다는 뜻이다.
④ 특허 관점 — ‘몇 개를 넣느냐’가 아니라 ‘접을 때 힘을 어디서 받느냐’
핵심 특허는 CATL의 US11417935B2(발명의 명칭: Component for collecting current and battery)다. 최초 출원인은 Contemporary Amperex Technology Co Ltd, 현 권리자는 Contemporary Amperex Technology (Hong Kong) Limited로 표시되며, 우선일 2018-01-16, 출원일 2019-01-10, 등록일 2022-08-16, 법적 상태는 Active(예상 만료 2039-06-17)다[2]. 우선권 기초인 중국 CN108258180B(2020-09-29 등록)와 유럽 EP3512003B1, EP3787099B1 등이 같은 패밀리로 등록되어 있다[3].
| 청구항 1의 구성요소(재서술) | 권리 범위상의 의미 |
|---|---|
| (a) 전극조립체와, 이를 외부와 전기적으로 잇는 집전 부재를 포함하는 전지 | 대상 한정 — 조립체 개수는 청구항 1에서 한정하지 않음 |
| (b) 집전 부재는 인출 본체와, 인출 본체에 굽힘 가능하게 연결된 연결체로 이루어질 것 | ‘접히는 연결체 + 고정되는 본체’의 2부 구조 |
| (c) 인출 본체는 유지 구조와, 유지 구조를 연결체에 잇는 내부 연결 구조를 포함할 것 | 본체 내부 구성 한정 |
| (d) 유지 구조는 조립체에서 멀어지는 방향으로 돌출되어, 연결체를 굽힐 때 고정되도록 구성될 것 | 핵심 한정 — 절곡 응력을 조립체가 아닌 고정 지점으로 돌리는 구조 |
| (e) 유지 구조와 내부 연결 구조는 서로 평행한 평면을 따라 뻗고, 내부 연결 구조의 평면은 돌출 방향에 실질적으로 수직일 것 | 기하학적 배치 한정 |
| (f) 유지 구조의 조립체 쪽 면이 내부 연결 구조의 조립체 쪽 면보다 돌출 방향으로 오목하게 들어가, 그 사이에 빈 공간이 형성될 것 | 형상 한정 — 회피 설계의 주요 검토점 |
| (g) 연결체는 조립체의 탭에 직접 연결되고, 인출 본체는 외부와 전기적으로 연결될 것 | 전기 경로 한정 |
자료: Google Patents 공개 US11417935B2 서지사항 및 청구항 구성을 바탕으로 편집부가 재구성(원 청구항 문언·도면을 그대로 전재하지 않음).
눈여겨볼 점은 청구항 1이 조립체의 개수를 한정하지 않는다는 것이다. 연결체 두 개가 인출 본체 양쪽에 놓여 나란히 배치된 두 조립체의 탭에 각각 연결되는 구성은 종속항과 명세서 쪽에 있다[2]. 명세서는 작업자가 유지 구조를 클램핑 공구로 잡은 상태에서 연결체를 굽혀, 굽힘 응력이 조립체가 아니라 공구로 전달되게 한다고 설명하고, 굽힌 뒤 집전 부재가 차지하는 내부 공간을 줄여 에너지밀도를 높인다는 효과를 제시한다[2]. 권리의 핵심 효과는 ‘여러 개를 넣는 것’이 아니라 ‘접을 때 힘을 어디서 받아내느냐’에 있다고 정리할 수 있다.
회피 설계 시나리오(반론 포함): ⓐ 돌출된 유지 구조 없이 연결체 자체나 캡 플레이트 쪽을 지그로 고정해 굽히는 방식, ⓑ 유지 구조를 두더라도 (f)의 오목한 빈 공간이 없는 평탄 구조, ⓒ 굽힘 없이 미리 성형된 집전 부재에 탭을 용접하는 방식은 청구항 1의 일부 구성을 충족하지 않을 가능성이 있다. 반론도 있다. ⓐ·ⓒ는 이 특허가 해결하려던 ‘절곡 시 조립체 손상’ 또는 ‘공간 손실’ 문제를 다른 방법으로 다시 풀어야 하고, ⓑ는 형상 차이가 기능상 실질적 차이인지를 두고 균등 여부가 다투어질 여지가 있다. 유럽 생산을 검토한다면 EP3512003B1과 EP3787099B1의 청구항이 미국 청구항과 다를 수 있으므로, FTO(침해 여부) 판단은 국가별 등록 청구항을 각각 놓고 해야 한다.
유사 특허 크로스체크: LG에너지솔루션이 권리자로 표시된 US8557422B2(우선일 2006-06-05, 등록일 2013-10-15, Active, 예상 만료 2028-05-04)는 양 끝에 반대 방향 단자를 가진 둘 이상의 단위셀을 한 케이스에 적층 또는 평면 배열하고 긴 분리막 시트로 모두 감싸는 구조를 청구한다[4]. ‘여러 조립체를 한 케이스에’라는 개념은 이처럼 오래전부터 권리화되어 온 만큼, 새로운 권리 다툼은 개념보다 연결 구조의 세부에서 일어날 가능성이 크다.
⑤ 한계와 전망
낙관적으로 보면, 멀티 젤리롤은 기존 권취 설비와 공정 경험을 살리면서 셀 용량을 키우는 현실적인 경로로 계속 쓰일 수 있다. CATL은 587Ah ESS 셀에 대해 고유 불량률이 적층 셀보다 한 자릿수 낮다고 발표했는데[5], 이는 대형 셀에서도 권취 계열 공정이 여전히 경쟁 선택지로 남아 있음을 보여 주는 회사 측 주장이다.
반대 시나리오도 있다. 병렬로 묶인 조립체들은 ‘가장 약한 조립체’의 영향을 함께 받는다. 조립체 사이에 용량이나 저항 차이가 있으면 전류가 고르게 나뉘지 않고, 한 조립체의 열화가 셀 전체 성능을 끌어내릴 수 있다. 연결부 용접점이 늘어나는 만큼 불량 가능 지점도 늘어난다. 또 셀이 더 커지는 구간에서는 적층 방식으로 넘어가는 흐름이 관찰되고 있어[1], 멀티 젤리롤이 모든 용량대에서 해답이 되기는 어렵다.
전략적 대안은 조립체 매칭과 연결부 검사를 셀 사양에 넣는 것이다. 한 캔에 들어가는 조립체들을 용량·저항 기준으로 선별해 짝짓는 공정, 그리고 탭 절곡부와 집전 부재 용접부에 대한 검사 기준을 공급사 품질 요건으로 명시하면 멀티 젤리롤 구조의 약점을 관리 가능한 범위로 줄일 수 있다.
확인할 액션(기획·IP 담당자): 개발 또는 도입 중인 멀티 젤리롤 셀의 집전 부재 도면을 US11417935B2 청구항 1의 (d) 돌출 유지 구조와 (f) 오목 빈 공간 요건에 1:1로 대조하고, 생산 지역에 따라 EP3787099B1과 CN108258180B의 등록 청구항도 함께 확인할 것.
확인이 필요한 항목
- 국내외 양산 대형 각형 셀 중 어떤 모델이 멀티 젤리롤 구조인지는 공식 자료로 확인하지 않았다.
- EP3512003B1·EP3787099B1의 청구항 범위가 미국 청구항 1과 같은지는 원문으로 대조하지 않았다.
- US11417935B2가 CATL 양산 셀에 실제 적용되었는지는 확인되지 않았다.
- 멀티 젤리롤과 단일 조립체의 에너지밀도·불량률을 정량 비교한 공개 자료는 찾지 못해 비교표를 정성 비교로 작성했다.
- CATL 587Ah 셀의 ‘적층 셀 대비 불량률’은 회사 발표이며, 이 셀이 멀티 젤리롤 구조인지는 확인하지 않았다.
출처
- R. Bollini, “Next Generation BESS Technologies using 392Ah / 587Ah / 684Ah LFP Cells,” EVreporter, 2026-07-14. 링크
- Google Patents, US11417935B2 「Component for collecting current and battery」 서지사항·청구항·명세서(2026-09-23 원문 확인). 링크
- Google Patents, CN108258180B 서지사항 및 패밀리 정보(2026-09-23 확인). 링크
- Google Patents, US8557422B2 「High capacity battery cell employed with two or more unit cells」(2026-09-23 확인). 링크
- “CATL Launches Mass Production of 587Ah Cell,” Battery Energy Storage System News, 2025-06-20. 링크
이 글은 기술·특허 동향 해설이며 법률 자문이 아닙니다. 구체적인 FTO 판단은 전문가 검토가 필요합니다.
함께 읽으면 좋은 글