반고체(semi-solid) 전극은 활물질과 도전재를 전해액에 직접 섞은 점토 같은 반죽을 두껍게 채워 넣는 방식이다. 건조와 전해액 주입 공정을 빼면서 셀 구조와 공정이 어떻게 바뀌는지, 그리고 권리의 무게중심이 어디로 옮겨 가는지 정리한다.
① 무엇이 화제인가
반고체 전극 셀의 핵심은 ‘전극을 바르고 말리는’ 공정을 ‘반죽을 채우고 바로 덮는’ 공정으로 바꾼 데 있다. 공정을 줄일수록, 남은 몇 개 공정의 기계적 디테일이 곧 진입장벽이 된다.
업계 상황부터 보자. 오늘날 리튬이온 전극 대부분은 활물질·도전재·바인더를 용매에 풀어 만든 슬러리(slurry)를 금속박에 얇게 바르고, 긴 건조로에서 용매를 날린 뒤, 압연하고, 셀로 조립한 다음, 마지막에 전해액을 주입하는 순서로 만든다. 미국 24M 테크놀로지스(24M Technologies)는 이와 다른 반고체 방식을 내세워 왔다. MIT 뉴스는 2015년, 이 방식이 셀 구조의 서로 다른 층 수와 비기능성 소재의 양을 80% 줄이고 건조 단계를 없애 제조를 크게 단순화한다고 소개했다[1]. 2020년 1월에는 일본 교세라(Kyocera)가 24M의 반고체 전극 제조 공정으로 만든 가정용 에너지저장장치 ‘에네레짜(Enerezza)’를 5.0·10.0·15.0kWh 세 가지 용량으로 출시했다고 발표했다[2].
긴장 요인은 두께에 있다. 전극을 두껍게 만들면 같은 부피에 비활성 부품(집전체·분리막)이 줄어들지만, 이온이 전극 깊숙한 곳까지 이동해야 하는 거리도 길어진다. 두께가 이득이자 위험인 셈이다.
그래서 이 글이 답하려는 질문은 이것이다. 반고체 전극은 어떤 원리로 두꺼워질 수 있으며, 공정이 단순해진 자리에서 특허는 무엇을 붙잡고 있는가.
② 기본 원리 — 페인트칠이 아니라 미장
기존 전극 제조를 벽 페인트칠에 비유해 보자. 페인트(슬러리)를 얇게 칠하고, 완전히 말린 다음(건조), 다시 표면을 다진다(압연). 두껍게 칠하면 마르는 데 오래 걸리고, 마르는 동안 갈라지기 쉽다. 게다가 페인트를 묽게 만든 용매는 결국 전부 날려 보내야 하는 ‘버리는 액체’다.
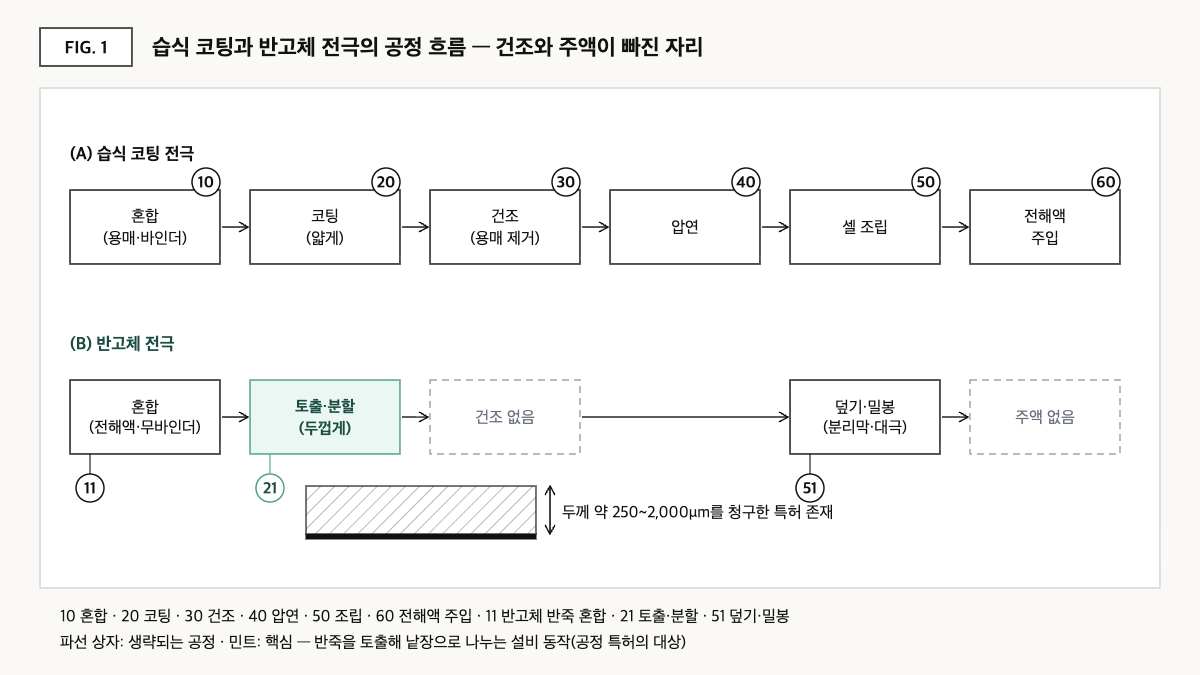
자료: MIT 뉴스(2015), 교세라·24M 발표(2020), US12125984B2·US8993159B2 청구항을 바탕으로 편집부가 재구성.
반고체 전극은 미장에 가깝다. 활물질과 도전재를 처음부터 전해액과 섞어 점토 같은 반죽을 만들고, 바인더는 쓰지 않는다[2]. 이 반죽을 틀에 두껍게 채워 넣고 바로 분리막과 반대 전극으로 덮는다. 반죽 속 액체가 곧 전해액이므로 날려 보낼 용매가 없고, 따라서 건조 공정도, 조립 후 전해액을 따로 주입하는 공정도 필요 없다[2]. MIT 뉴스는 이온이 지나가는 경로의 구불구불함, 즉 굴곡도(tortuosity)를 줄여 더 두꺼운 전극을 쓸 수 있고, 그만큼 생산이 단순해지고 원가가 낮아진다고 설명했다[1].
두꺼운 전극이 왜 원가를 낮추는지는 ‘층 수’로 보면 쉽다. 같은 용량을 얇은 전극 여러 장으로 만들면 장마다 집전체와 분리막이 들어간다. 전극이 두꺼워지면 장 수가 줄고, 집전체·분리막 같은 비활성 소재도 함께 준다. 반고체 방식이 ‘층 수와 비기능성 소재 80% 감소’를 내세운 배경이 여기에 있다[1]. 다만 이는 회사 측 설명을 소개한 수치다.
③ 비교 — 습식 코팅 전극과 반고체 전극
| 항목 | 습식 코팅 전극(기존) | 반고체 전극 |
|---|---|---|
| 반죽 속 액체 | 용매 — 건조로 제거 | 전해액 자체 — 제거하지 않음[2] |
| 바인더 | 사용 | 사용하지 않음[2] |
| 건조·전해액 주입 공정 | 필요 | 불필요[2] |
| 전극 두께 | 상대적으로 얇음 | 약 250~2,000μm 범위를 청구한 특허 존재[4] |
| 면적당 방전 용량 | 상대적으로 낮음 | C/4(4시간 방전 속도)에서 7mAh/cm² 이상을 청구한 특허 존재[4] |
| 층 수·비기능성 소재 | 기준 | 80% 감소(2015년 회사 측 설명)[1] |
| 상용화 사례 | EV·ESS 전반 | 가정용 ESS(교세라 에네레짜, 5.0/10.0/15.0kWh)[2] |
자료: MIT 뉴스(2015-06-23)[1], 교세라·24M 공동 발표(2020-01-06)[2], US8993159B2 청구항 1[4]을 바탕으로 편집부가 재구성. 습식 코팅 전극 열의 두께·면적당 용량은 정성 비교.
이 표가 말하는 것: 반고체의 수치상 이점은 모두 ‘두께(250~2,000μm)’와 ‘생략된 공정(건조·주입)’에서 나온다[1][2][4]. 거꾸로 말하면, 두껍게 만든 전극의 깊은 곳까지 이온이 닿는지, 즉 율특성(rate capability)이 이 구조의 성패를 가르는 단일 변수라는 뜻이다.
④ 특허 관점 — 권리의 무게중심이 재료에서 설비 동작으로
공정이 단순해진 자리를 무엇이 채우는지 보여 주는 예가 24M 테크놀로지스의 미국 등록특허 US12125984B2(발명의 명칭: Methods of continuous and semi-continuous production of electrochemical cells)다. 발명자는 레이먼드 재거스(Raymond Zagars) 외 7명, 우선일은 2020-10-09, 출원일은 2021-10-12, 등록일은 2024-10-22다. 출원인이자 현 권리자는 24M Technologies Inc이며, Google Patents 기준 법적 상태는 Active(예상 만료일 2041-10-12), 등록 청구항은 17개(독립항 1·10)다[3].
원문을 옮기지 않고 청구항 1을 구성요소 단위로 재서술하면 다음과 같다.
| 청구항 1의 구성요소(재서술) | 권리 범위상의 의미 |
|---|---|
| (a) 회전 드럼 바깥 가장자리에 배치된 복수의 팔레트(제1·제2 팔레트 포함) 둘레로 집전체 소재를 돌림 — 드럼은 판 캠(plate cam)을 포함하고 팔레트는 캠에 결합 | 설비 구성 한정 — 드럼·팔레트·캠의 조합 |
| (b) 드럼 안쪽에서 진공을 걸어 집전체 소재의 일부를 제1·제2 팔레트 사이 간극으로 끌어들임 | 진공으로 집전체를 간극에 끌어넣는 단계 — 전극 조각 사이 무지부를 만드는 핵심 동작이자 침해 판단의 분기점 |
| (c) 두 팔레트 가장자리 사이에서 그 부분을 마찰로 물어 고정 | 고정 방식 한정 — 마찰 결합 |
| (d) 반고체 전극재를 제1·제2 팔레트 위에 토출 | 반고체 전극재 사용 한정 |
| (e) 두 팔레트 가장자리를 벌려 서로 분리된 두 개의 전극재 부분을 형성 | 연속 공급을 낱장 전극으로 나누는 단계 |
자료: Google Patents US12125984B2 서지사항 및 청구항 구성을 바탕으로 편집부가 재구성(원 청구항 문언·도면을 그대로 전재하지 않음).
또 다른 독립항인 청구항 10은 같은 드럼·팔레트 구성에서 두 팔레트가 집전체를 집었다가 벌어질 때 전극재가 묻지 않은 집전체 부분이 팔레트 사이에서 빠져나오도록 한정한다[3]. 즉 이 특허는 ‘점토 같은 반죽을 끊김 없이 흘리면서, 전극 조각 사이에 탭이 될 무지부를 남기는 방법’을 설비 동작 단위로 붙잡고 있다.
여기서 이 글의 관점을 하나 더하면, 반고체 전극에서는 권리의 무게중심이 ‘무엇을 섞는가’에서 ‘점토 같은 전극을 어떻게 자르고 옮기는가’로 이동한다. 건조로와 주액기가 빠진 라인에서는 반죽을 정량으로 나누고, 집전체에 올리고, 낱장으로 분리하는 몇 개의 동작이 사실상 공정의 전부이기 때문이다.
회피 설계 시나리오를 그려 보면 ⓐ 회전 드럼 대신 평판 컨베이어와 마스크로 전극재를 구획하는 방향, ⓑ 진공 흡인 대신 기계식 클램프로 집전체를 붙잡는 방향, ⓒ 연속 토출 뒤 경화·절단으로 낱장을 만드는 방향이 검토 대상이 될 수 있다. 반론은 이 특허 밖에 있다. 설비 동작을 피하더라도, 완성된 셀 자체의 두께·면적당 용량을 청구한 기본 특허군에 걸릴 가능성이 남는다.
유사 특허 크로스체크: 같은 권리자의 US8993159B2(Semi-solid electrodes having high rate capability, 우선일 2012-12-13, 출원일 2013-04-29, 등록일 2015-03-31, Active, 예상 만료일 2033-04-29)는 청구항 1에서 음극, 비수계 액체 전해액에 활물질 약 35~75vol%와 도전재 약 1~8vol%를 현탁시킨 반고체 양극(두께 약 250~2,000μm, 혼합 지수 약 0.8~0.975), 이온 투과성 분리막을 갖추고 C/4에서 면적당 용량 7mAh/cm² 이상을 내는 전기화학 셀을 청구한다[4]. 이 패밀리에는 US9184464B2, US9362583B2, US11811119B2 등 계속출원 등록특허가 이어져 있다[4]. 공정 특허를 피하는 것과 제품 특허를 피하는 것은 별개의 과제로 봐야 한다.
⑤ 한계와 전망
낙관적으로 보면, 건조로와 전해액 주입 설비가 빠지는 만큼 라인의 설비 투자와 면적, 에너지 사용이 줄어들 수 있다. 바인더와 비기능성 소재가 줄면 같은 부피에 더 많은 활물질을 담을 여지도 생긴다[1][2].
반대 시나리오도 있다. 지금까지 확인된 상용화 사례는 가정용 ESS이며[2], 고출력·급속충전이 요구되는 전기차 셀에서 두꺼운 전극이 충분한 율특성을 유지하는지는 별도의 검증 과제로 남아 있다. 2015년 기사에 소개된 ‘원가 절반’, ‘2020년까지 kWh당 100달러 미만’ 같은 목표[1]도 당시의 회사 측 전망일 뿐, 실제 달성 여부는 이 글에서 확인하지 못했다. 두꺼운 전극은 셀 하나에 담기는 에너지가 커지는 만큼, 이상 발생 시의 열 관리 부담도 함께 커질 수 있다.
전략적 대안은 ‘부분 채택’이다. 반고체 전체 공정을 도입하지 않더라도, 두꺼운 전극·무바인더·무건조라는 세 요소 가운데 자사 라인에 맞는 것만 떼어 검토하면 투자 위험을 나눌 수 있다. 다만 어느 요소든 24M 포트폴리오의 제품 청구항(두께·면적당 용량)과 공정 청구항(드럼·팔레트 동작)을 각각 대조해야 한다.
확인할 액션(기획·IP 담당자): 자사 후막(두꺼운) 전극 로드맵의 목표 두께와 C/4 기준 면적당 용량을 US8993159B2 청구항 1의 수치(약 250~2,000μm, 7mAh/cm² 이상)와 대조하고, 반고체용 설비를 도입할 경우 설비 공급사와의 계약에 US12125984B2 같은 공정 특허에 대한 지식재산 보증 조항이 포함되는지 확인할 것.
확인이 필요한 항목
- 습식 코팅 전극의 대표 두께·면적당 용량은 출처가 있는 수치를 확보하지 못해 정성 비교로 처리했다.
- 2015년 기사에 소개된 원가 목표(원가 절반, 2020년까지 kWh당 100달러 미만)의 실제 달성 여부는 확인하지 못했다.
- 교세라 에네레짜 이후 24M 방식 셀의 전기차 양산 적용 여부와 규모는 이번 조사에서 원문으로 확인하지 못했다.
- US12125984B2의 해외 대응 출원과 계속출원(US18/896,564 관련)의 청구항 범위는 이 글에서 확인하지 않았다.
출처
- MIT News, 「New manufacturing approach slices lithium-ion battery cost in half」, 2015-06-23. 링크
- Business Wire, 「Kyocera and 24M Develop World’s First SemiSolid Lithium-ion Battery System with Improved Safety, Longer Life, and Lower Cost」, 2020-01-06. 링크
- Google Patents, US12125984B2 「Methods of continuous and semi-continuous production of electrochemical cells」 서지사항 및 청구항(2026-09-23 원문 확인). 링크
- Google Patents, US8993159B2 「Semi-solid electrodes having high rate capability」 서지사항 및 청구항 1(2026-09-23 원문 확인). 링크
이 글은 기술·특허 동향 해설이며 법률 자문이 아닙니다. 구체적인 FTO 판단은 전문가 검토가 필요합니다.
함께 읽으면 좋은 글