전극을 두껍게 바르면 같은 부피에 더 많은 에너지를 담을 수 있지만, 두께가 늘수록 고율 충방전에서 쓰지 못하는 용량도 함께 늘어난다. 후막 전극의 이득과 대가를 원리부터 정리하고, 250~2,000µm 두께를 청구한 24M 테크놀로지스의 반고체 전극 특허로 권리 경계를 읽는다.
① 무엇이 화제인가
후막 전극의 이득은 활물질을 더 싣는 데서가 아니라 집전체·분리막 같은 비활성 부품을 덜 쓰는 데서 나오고, 그 대가는 두께 방향의 이온 이동으로 치른다.
업계 상황부터 보자. 셀 에너지밀도를 올리는 방법은 크게 두 갈래다. 소재 자체의 용량을 높이거나, 같은 소재로 셀 안의 ‘쓸모없는 부피’를 줄이는 것이다. 후자의 대표가 후막 전극(thick electrode), 곧 단위 면적당 활물질을 많이 올린 고로딩(high loading) 전극이다. 한 리뷰 논문의 계산에 따르면, 두께 25µm 전극을 다섯 겹 쌓은 셀에서는 전극이 전체 부피의 56%를 차지하지만, 같은 부피에 200µm 전극을 쓰면 그 비율이 88%로 올라간다[2]. 집전체와 분리막의 장수가 줄어든 만큼 활물질 자리가 늘어난 것이다.
긴장 요인은 두께가 늘수록 커진다. 24M 테크놀로지스의 특허 명세서는 기존 전극이 대체로 약 100µm보다 두껍게 만들기 어렵다고 적는다. 단면 코팅 두께가 100µm를 넘으면 기공률·굴곡도·임피던스 같은 두께 방향 확산 제약이 급격히 커져 고율 특성이 크게 떨어지고, 건조 과정에서 균열과 집전체 박리가 생기기 쉽다는 것이다[1]. 다른 리뷰도 두께 증가가 에너지밀도를 높이는 대신 저항을 키워 출력밀도를 잃는 구조라고 정리한다[3].
이 글이 답하려는 질문은 이것이다. 전극을 두껍게 만들 때 정확히 무엇을 얻고 무엇을 잃으며, 그 한계를 넘으려는 특허는 어디에 울타리를 쳤는가.
② 기본 원리 — 후막 전극은 ‘입구가 한쪽뿐인 깊은 극장’이다
전극을 객석, 리튬 이온을 관객에 비유해 보자. 관객은 분리막 쪽 입구로만 들어올 수 있고, 좌석은 입구에서 집전체 쪽 벽까지 길게 이어져 있다. 얇은 전극은 앞뒤로 좁은 소극장이라 관객이 금세 모든 좌석을 채운다. 두꺼운 전극은 앞뒤로 깊은 대극장이다. 입장 속도가 느리면(저율 충방전) 결국 모든 좌석이 차지만, 입장을 서두르면(고율 충방전) 입구 가까운 좌석부터 붐비고 안쪽 좌석은 비어 있는 채로 공연이 시작된다. 이 빈 좌석이 ‘고율에서 쓰지 못한 용량’이다.
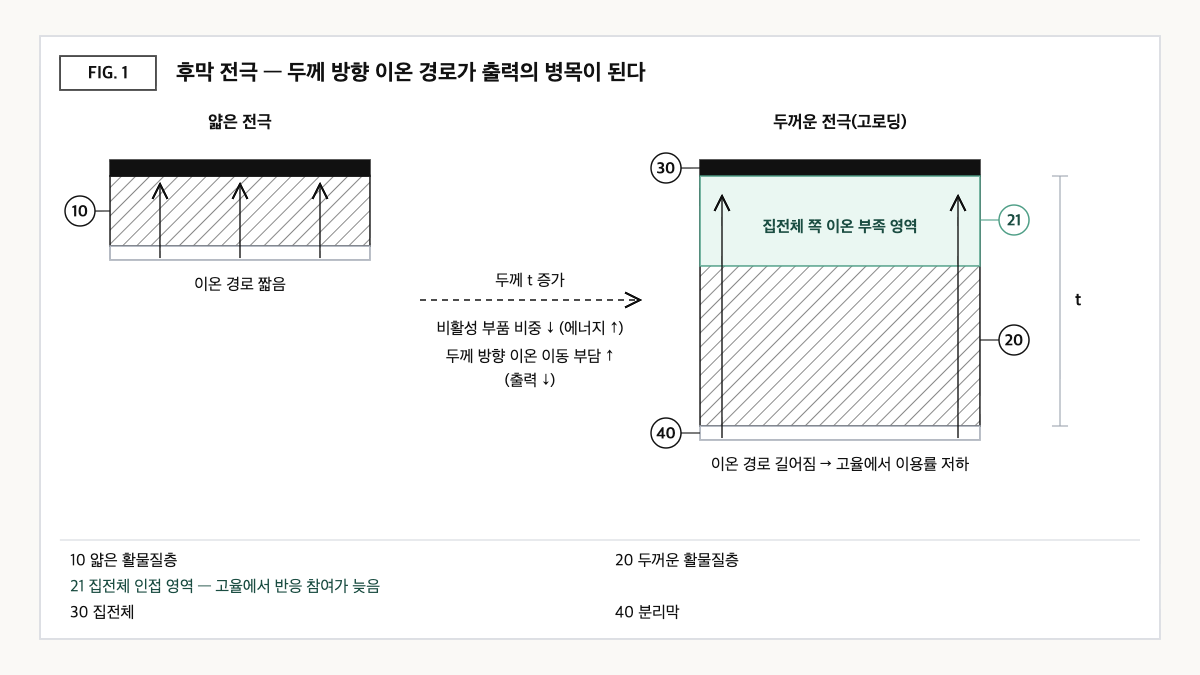
자료: US8993159B2 명세서 및 후막 전극 리뷰 논문을 바탕으로 편집부가 재구성.
여기서 복도의 모양이 중요해진다. 이온은 전극 내부의 기공을 채운 전해액을 따라 움직이는데, 기공이 적거나(공극률이 낮거나) 구불구불하면(굴곡도가 높으면) 같은 두께라도 실제 이동 거리가 길어진다. 특허 명세서가 두께 방향 확산 제약으로 기공률·굴곡도·임피던스를 함께 든 이유다[1]. 전자는 반대로 집전체에서 활물질 입자까지 고체 네트워크를 타고 와야 하므로, 두께가 늘면 이 경로도 함께 길어진다.
제조 쪽 난관도 있다. 슬러리를 두껍게 바르고 말리면, 온도가 오르면서 가벼운 도전재와 바인더가 전극 위쪽으로 떠오르는 바인더 이동(binder migration)이 생기고, 그 결과 집전체와의 접착력이 약해지고 미세 균열이 생길 수 있다[2]. 요약하면 후막화의 경쟁은 ‘얼마나 두껍게’가 아니라 ‘두께 방향으로 얼마나 고르게 반응시키고, 고르게 굳히는가’의 경쟁이다.
③ 비교 — 얇은 전극, 두꺼운 코팅 전극, 반고체 후막 전극
| 비교 축 | 얇은 코팅 전극(예: 25µm) | 두꺼운 코팅 전극(100µm 초과, 예: 200µm) | 반고체 후막 전극(US8993159B2) |
|---|---|---|---|
| 셀 부피 중 전극 비율 | 56%(5장 적층 계산 예)[2] | 88%(같은 부피 계산 예)[2] | 출처 수치 없음 |
| 전극 두께 | 25µm | 기존 전극은 대체로 약 100µm 이하로 제작[1] | 양극 두께 약 250~2,000µm(청구항 1)[1] |
| 고율 특성 | 상대적으로 유리(정성) | 100µm 초과 시 확산 제약으로 크게 저하되는 경향[1] | C/4에서 면적당 용량 7mAh/cm² 이상(청구항 1)[1] |
| 제조 난관 | 상대적으로 작음(정성) | 건조 균열, 집전체 박리, 바인더 이동[1][2] | 활물질을 액체 전해질에 현탁시킨 형태 — 용매 건조를 전제로 하지 않는 구성으로 읽힘 |
| 활물질 구성 | 기존 전극 조성의 용량 약 150~200mAh/g 수준(명세서 배경기술)[1] | 활물질 약 35~75vol%, 도전재 약 1~8vol%(청구항 1)[1] | |
자료: US8993159B2 명세서·청구항[1], Sim 외(2023) 리뷰[2]를 바탕으로 편집부가 재구성.
이 표가 말하는 것: 전극을 25µm에서 200µm로 두껍게 하면 셀 부피 중 전극 비율이 56%에서 88%로 오르지만, 기존 코팅 방식은 100µm 부근에서 출력과 제조 수율의 벽을 만난다. 반고체 방식은 그 벽을 두께 250µm 이상 영역에서 넘겠다는 접근이며, 그 대신 권리 범위를 조성·두께·면적 용량·혼합 상태로 촘촘하게 묶었다.
④ 특허 관점 — 두께보다 ‘섞인 정도’가 울타리가 됐다
핵심 특허는 24M 테크놀로지스(24M Technologies)의 US8993159B2(발명의 명칭: Semi-solid electrodes having high rate capability)다. 발명자에는 예트밍 창(Yet-Ming Chiang) 등 5명이 올라 있다. 우선일 2012-12-13(미국 가출원), 출원일 2013-04-29, 공개(US20140170524A1) 2014-06-19, 등록일 2015-03-31이며, Google Patents 기준 법적 상태는 Active(예상 만료 2033-04-29), 등록 청구항은 30개다[1].
먼저 용어 두 개를 정리하자. C-rate는 충방전 속도를 나타내는 단위로, 1C는 셀 용량을 1시간에 모두 쓰는 전류, C/4는 4시간에 쓰는 전류다. 면적당 용량(area specific capacity)은 전극 1cm²가 담는 용량(mAh/cm²)으로, 후막 전극의 성과를 가늠하는 대표 지표다.
| 청구항 1의 구성요소(재서술) | 권리 범위상의 의미 |
|---|---|
| (a) 음극(anode)을 포함하는 전기화학 셀 | 음극 형태는 한정하지 않음 |
| (b) 비수계 액체 전해질에 활물질 약 35~75vol%와 도전재 약 1~8vol%가 현탁된 반고체 양극 | ‘반고체 현탁액’이라는 전극 형태와 조성 창으로 한정 — 건조된 바인더 코팅 전극과 구분되는 축 |
| (c) 음극과 반고체 양극 사이의 이온 투과성 막 | 통상 구성 |
| (d) 반고체 양극 두께 약 250~2,000µm | 후막 영역을 수치로 한정 |
| (e) C/4에서 면적당 용량 7mAh/cm² 이상 | 결과(성능)로 한정 — 두께만 두껍고 성능이 못 미치면 벗어남 |
| (f) 반고체 양극의 혼합 지수(mixing index) 약 0.8~0.975 | 핵심 한정 — 현탁액이 얼마나 고르게 섞였는지를 수치로 못 박아, 조성이 같아도 공정 품질에 따라 해당 여부가 갈림 |
자료: US8993159B2 청구항 구성을 바탕으로 편집부가 재구성(원 청구항 문언·도면을 그대로 전재하지 않음).
눈여겨볼 대목은 요약서와 청구항 1의 차이다. 요약서는 두께 약 250~2,500µm, C/2에서 5mAh/cm² 이상을 언급하지만[1], 등록된 청구항 1은 두께 상한을 2,000µm로 낮추고, 성능 조건을 C/4·7mAh/cm²로 바꾸고, 혼합 지수라는 공정 품질 지표까지 더했다. 요약서만 보고 권리 범위를 판단하면 실제보다 넓게 읽을 위험이 있다는 전형적인 사례다.
회피설계 시나리오(반론 포함): 문언상 가장 뚜렷한 회피 축은 (b)의 전극 형태다. 바인더로 굳혀 건조한 일반 코팅 전극은 ‘액체 전해질 속 현탁액’이라는 구성을 충족하지 않을 가능성이 높다. 반고체 방식을 쓰더라도 두께를 250µm 미만으로 두거나, 도전재를 8vol% 넘게 넣거나, 혼합 지수가 범위 밖에 있으면 청구항 1의 문언 범위에서 벗어날 수 있다. 반론도 있다. 청구항은 수치마다 ‘약(about)’을 붙여 경계를 느슨하게 두었고, 같은 패밀리에는 US9184464B2, US9362583B2, US9385392B2, US9831518B2, US9831519B2, US10483582B2, US11018365B2, US11811119B2 등 후속 특허가 이어져 있어[1], 청구항 1을 피한 설계가 다른 특허의 다른 조합에 걸릴 가능성을 배제하기 어렵다. 혼합 지수의 측정 방식도 명세서 정의를 따라 재현해 봐야 해당 여부를 가늠할 수 있다.
유사 특허 크로스체크: 같은 패밀리는 일본(JP6698349B2), 유럽(EP2932542B1), PCT(WO2014093876A1)로도 이어져 있다[1]. 후막을 만드는 다른 경로로는 용매 없이 분말을 눌러 만드는 건식 전극이 있으며, 이 계열의 압축비 한정 특허(SK온 US12199265B2)는 반고체와 전혀 다른 공정 축에서 권리를 잡고 있어 서로 직접 겹칠 가능성은 낮아 보인다.
⑤ 한계와 전망
낙관적으로 보면, 집전체·분리막 비중을 줄이는 후막화는 소재 교체 없이 에너지밀도와 원가를 동시에 개선할 수 있는 몇 안 되는 수단이다. 두께가 25µm에서 200µm로 늘 때 전극 부피 비율이 56%에서 88%로 오르는 계산[2]은 이 방향의 잠재력을 잘 보여 준다.
반대 시나리오도 뚜렷하다. 전기차 시장의 요구가 ‘더 멀리’에서 ‘더 빨리 충전’으로 옮겨 가면, 두께 방향 이온 이동이 병목인 후막 전극은 오히려 불리해진다. 두께를 늘려 얻은 에너지밀도가 급속 충전 조건의 이용률 저하와 리튬 석출 방지를 위한 충전 전류 제한으로 상쇄될 가능성이 있다.
전략적 대안은 두께를 늘릴 때 두께 방향 구조를 함께 설계하는 것이다. 이온이 곧게 지나가는 기공 채널을 만들거나, 분리막 쪽과 집전체 쪽의 조성을 다르게 나누는 방식이 대표적이다. 이렇게 하면 후막의 에너지 이득을 지키면서 출력 손실을 줄일 여지가 생기고, IP 측면에서도 ‘두께 수치’만으로 싸우는 좁은 영역을 벗어나 구조 청구항으로 포트폴리오를 넓힐 수 있다.
확인할 액션(기획·IP 담당자): 자사 후막 전극 로드맵에서 반고체·현탁액 방식을 검토 중인 과제가 있다면, 두께·도전재 함량·C/4 면적 용량·혼합 지수 네 항목을 US8993159B2 청구항 1과 1:1로 대조하고, 같은 패밀리 후속 특허 8건의 독립항까지 함께 표로 정리해 둘 것.
확인이 필요한 항목
- US8993159B2 명세서의 ‘혼합 지수’ 정의와 측정 절차는 이번에 세부까지 검토하지 않았다.
- 같은 패밀리 후속 특허 8건의 청구항 내용과 각각의 법적 상태는 개별 확인하지 않았다.
- 반고체 후막 전극의 셀 부피 중 전극 비율, 실제 양산 셀 수준의 에너지밀도(Wh/kg) 수치는 확보하지 못했다.
- ‘급속 충전 수요가 후막화에 불리하게 작용한다’는 전망은 원리적 추론이며, 시장 데이터로 검증하지 않았다.
출처
- Google Patents, US8993159B2 「Semi-solid electrodes having high rate capability」 서지사항·명세서·청구항 1(2026-09-23 원문 확인). 링크
- Yoon Bo Sim, Bo Keun Park, Ki Jae Kim, 「Reasonable design of thick electrodes in lithium-ion batteries」, Frontiers in Batteries and Electrochemistry, 2023. 링크
- Jiashen Chen 외, 「Modelling of lithium-ion battery electrode calendering: A critical review」, Journal of Energy Storage, 2025. 링크
이 글은 기술·특허 동향 해설이며 법률 자문이 아닙니다. 구체적인 FTO 판단은 전문가 검토가 필요합니다.
함께 읽으면 좋은 글